服務內容
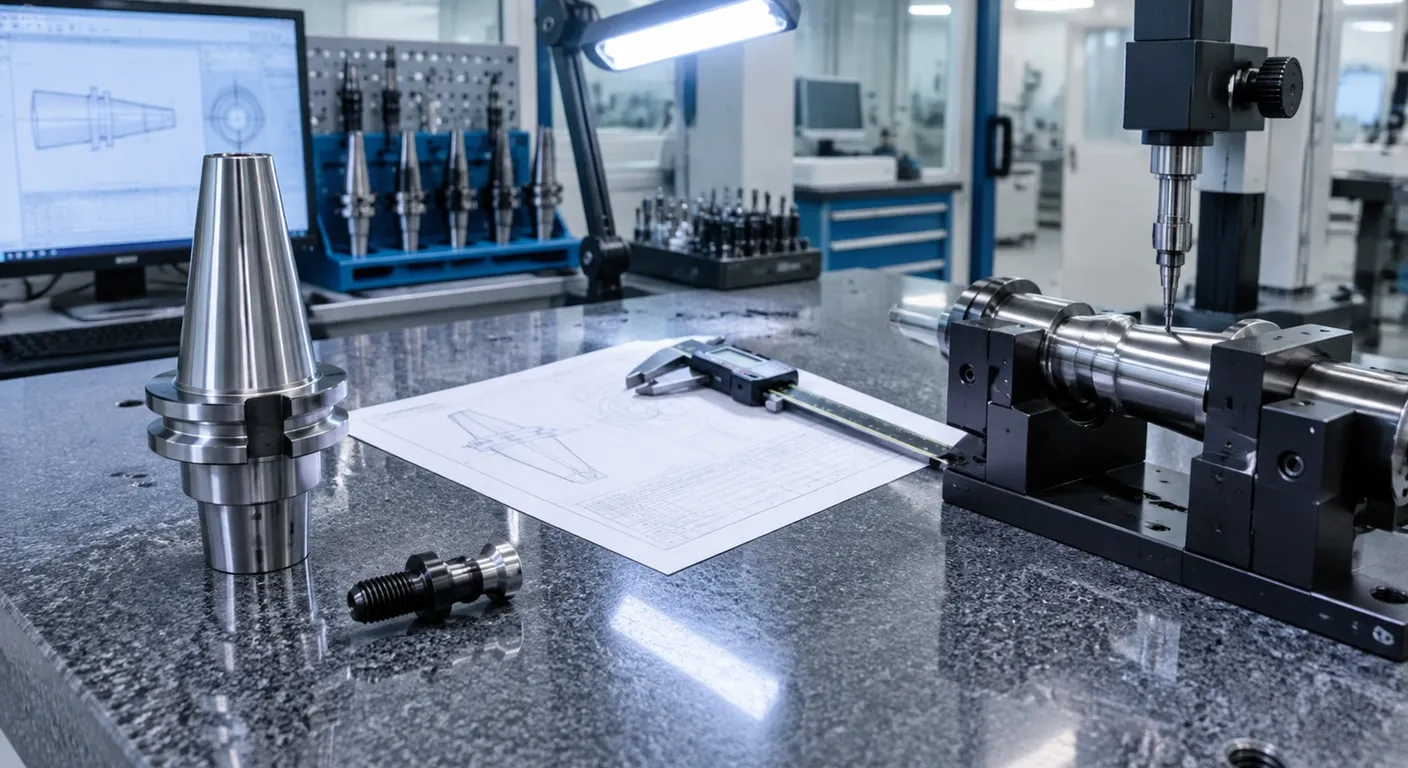
同一把刀具裝上不同刀桿,可能出現跳動、尺寸漂移,甚至高速加工時的異常振動。採購人員常在台南bt刀桿、台北電子尋邊器與量測設備之間反覆比較,卻忽略機台介面、量測重複性和動平衡條件。這篇從現場驗收與長期使用切入,協助你把規格轉成可執行的判斷標準。
■ 先辨識誤差從哪裡來
台南bt刀桿的判斷不能只看BT字樣,還要核對錐度尺寸、拉釘型式、端面接觸、刀柄外徑與機台主軸相容性。現場若出現加工尺寸不穩,應先清潔接觸面並檢查拉釘、夾持力與刀具伸出量,再以量錶確認徑向及端面跳動;規格相符不代表裝夾狀態一定良好。
台北電子尋邊器適合用於找邊、找中心與基準定位,但觸發誤差、探頭磨耗、電池電量和操作方向都會影響結果。採購時應查看重複精度、適用轉速、探頭替換方式與防護條件,並在實際材料上連續測試;若讀值分散,不能直接歸咎於機台或刀具。並依條件比較取捨,留下可追溯的判斷依據。
先核對介面:
先確認主軸規格、錐度、拉釘與機台介面,再比較品牌或價格;尺寸不合時,精度與安全性都無從談起。量測要可重複:
量測前清除刀柄、主軸與刀具接觸面的油污及毛屑,並以標準件或重複測試確認讀值是否穩定。先確認需求與限制,再逐項核對材料、流程與驗收條件。別只看最高轉速:
動平衡不是單看轉速,還要對照刀具組合、伸出長度與允許不平衡量,才能判斷設備是否適用。先確認需求與限制,再逐項核對材料、流程與驗收條件。
■ 把採購檢查變成驗收流程
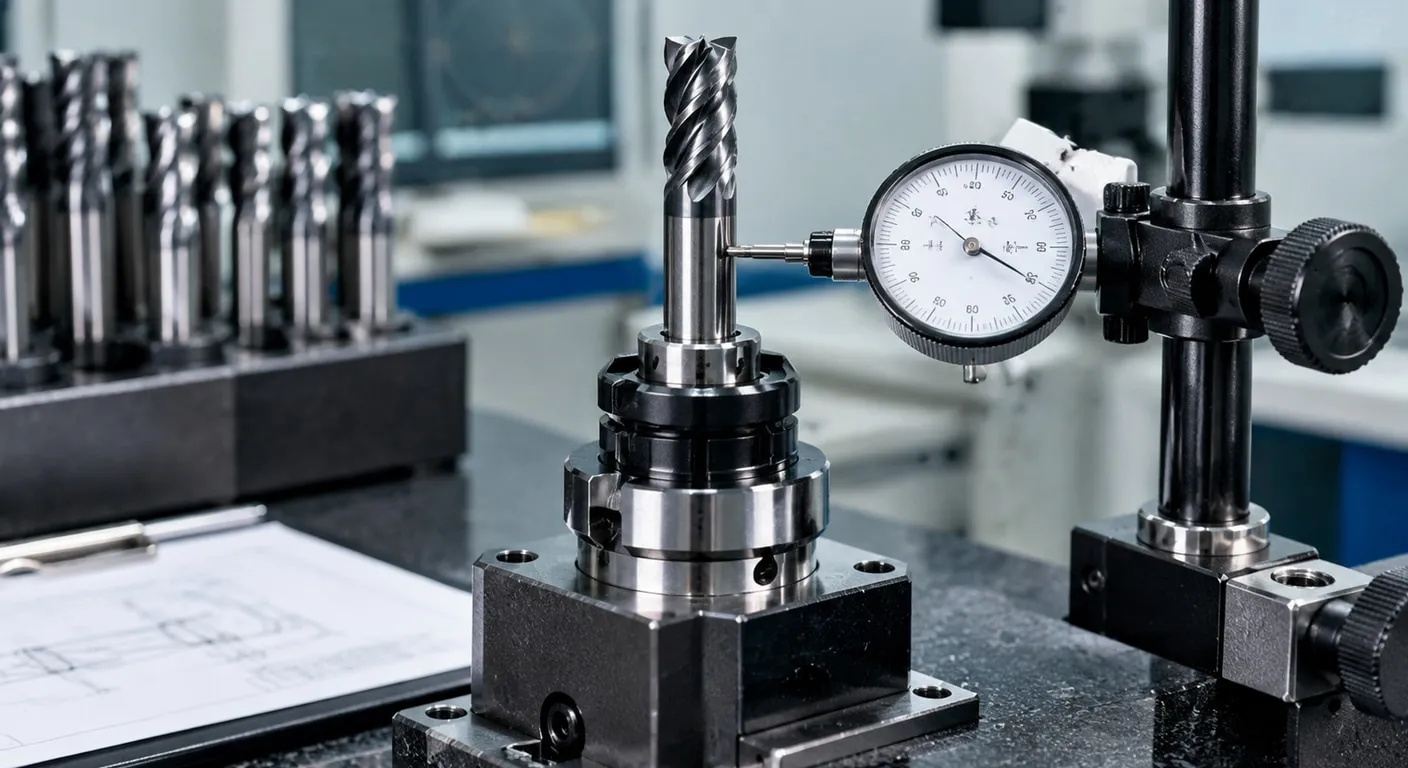
刀桿驗收應依序檢查外觀、錐面、端面、拉釘及夾持部位,再裝入主軸確認拉緊與釋放是否順暢。刀桿清潔後,以固定量測方式記錄跳動,並用相同刀具重複裝卸比較差值;若伸出長度或夾持方式改變,應重新建立基準,不能沿用前一次紀錄。並依條件比較取捨,留下可追溯的判斷依據。
刀具量測儀的評估要涵蓋量測範圍、解析度、校正方法、刀具重量限制與資料輸出。驗收時先用已知尺寸的標準件確認讀值,再測試刀具長度、直徑與跳動,記下環境溫度、夾持方式及重複結果;只有能追溯條件,數據才足以支援補正或換刀決策。並依條件比較取捨,留下可追溯的判斷依據。
■ 用加工條件做最後取捨
刀具動平衡機的價值,取決於加工轉速、刀具組合與允許不平衡量,而非單看設備標示的最高轉速。低速、短刀具可能重視量測便利與校正流程;高速主軸、長伸出刀具則須比較平衡等級、轉子容量、校正方式與報告可追溯性。把實際刀具長度、重量及轉速帶入評估,才能避免設備規格過剩或不足。
| 四類設備怎麼比 |
|---|
| 刀桿著重錐度、拉釘、端面與跳動;電子尋邊器看觸發重複性與探頭維護;量測儀比較範圍、解析度及校正;動平衡機則核對轉速、容量與平衡報告。 |
| 依場景配置規格 |
| 若加工轉速不高,可優先確認介面與量測流程;高速加工則需把刀具重量、伸出長度、平衡等級與安全防護列入採購條件,避免只用單一價格決策。 |
■ 常見問答 (FAQ)
Q1: 採購刀桿前,哪些尺寸一定要先確認?
先確認刀柄錐度、拉釘規格、法蘭或夾持方式,以及機台主軸型式;再檢查外徑、長度、同心度與接觸面潔淨度。若資料不完整,不能只依名稱或照片判定相容。
Q2: 電子尋邊器怎麼確認讀值可靠?
電子尋邊器應以重複觸發誤差、反應穩定度、探頭形式與電池狀態驗收。可在同一基準面連續測試數次,記錄最大差值,再依加工公差判斷是否足夠。可先整理需求、限制與驗收條件,再依流程逐項比較。
| 若正面臨刀柄、尋邊與量測設備的規格取捨,建議先整理機台介面、加工轉速與驗收項目,再依本文條件逐項比對,降低買錯與重工風險。 |
- [相似的頁面]
- 台南bt刀桿採購與驗收判斷指南|六六工商詢價服務網
蒲菲科技有限公司
- 統一編號28539446
- 手 機0912001405
- 更多資訊蒲菲科技有限公司
相關服務
-
表面型貼覆式溫度計,溫濕度傳送器,二氧化碳傳送器
二氧化碳傳送器,溫濕度控制器,溫溼度傳送器,表面型溫度計投入式液位傳送器, -
風力偵測集合式電表- RS485多功能集合式電表
5A電流表,RS485電流表,太陽能KWH/KW/V/A環境監控/電池盤集合式電表/瓦時計/瓦特表/電壓表/電流表顯示器 -
測量檢測製造批發溫濕度記錄器
工業量測記錄儀器及儀器所用之耗材、消防安全設備檢修器材為主 -
專業製造及代理進口歐、美、日之精密品管檢測
本公司以專業製造及代理進口歐、美、日之精密品管檢測儀器及耗材為主。 獨家代理商英國 -
台南bt刀桿採購與驗收判斷指南
從機台介面、量測重複性到高速安全,整理台南bt刀桿、台北電子尋邊器與刀具設備的採購檢核重點。